


ทำไมโรงงานที่เก็บข้อมูลเครื่องจักรได้ ถึงแก้ปัญหาได้เร็วกว่า?

ทำไมโรงงานที่เก็บข้อมูลเครื่องจักรได้ ถึงแก้ปัญหาได้เร็วกว่า?
ในโรงงานอุตสาหกรรม “เวลา” คือ ต้นทุนที่สำคัญที่สุด ยิ่งเครื่องจักรหยุดนาน ยิ่งสูญเสียทั้งกำลังการผลิต คุณภาพสินค้า ต้นทุนแรงงาน และโอกาสทางธุรกิจ แต่ปัญหาที่หลายโรงงานเจอเหมือนกันคือ…เวลาระบบมีปัญหา กลับไม่รู้ว่า “ต้นเหตุจริง” มาจากอะไร
ปัญหาที่แท้จริงไม่ได้อยู่ที่ “การซ่อม” แต่อยู่ที่ “การหา” สาเหตุ
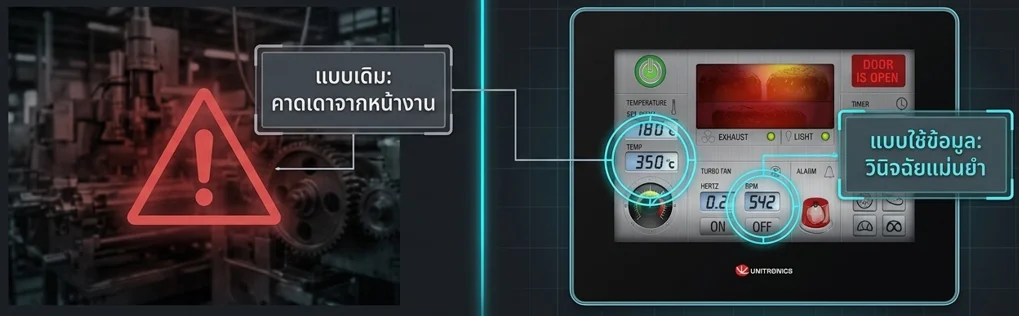
80% ของเวลา Downtime หมดไปกับการหาสาเหตุของปัญหา (Root Cause) ไม่ใช่การช่อมแซม การดึงข้อมูลแบบ Real-time จะพลิกสัดส่วนนี้ ทำให้วิศวกรวินิจฉัยความผิดปกติได้ทันที และใช้เวลาไปกับการแก้ไขที่ตรงจุดเท่านั้น
บางครั้งเครื่องหยุดเพราะอุณหภูมิสูงเกิน บางครั้งมอเตอร์ Overload บางครั้ง Sensor อ่านค่าผิด หรือบางครั้งระบบไฟฟ้ากระชากเพียงไม่กี่วินาที ก็ทำให้ Process ทั้งระบบเสียหายได้ สิ่งที่ยากที่สุดไม่ใช่แค่การ “ซ่อมเครื่อง” แต่คือการหาว่า “อะไรเกิดขึ้นก่อนเครื่องหยุด” เพราะถ้าไม่มีการเก็บข้อมูลย้อนหลัง ทุกอย่างจะกลายเป็นการคาดเดา เช่น
• “น่าจะเกิดจาก Heater”
• “อาจเป็นที่ Inverter”
• “เหมือนค่า Sensor จะแกว่ง”
• “เมื่อเช้ายังทำงานปกติอยู่เลย”
สุดท้ายทีมซ่อมบำรุงต้องใช้เวลานานในการไล่เช็กทีละจุด บางครั้งแก้ไม่ตรงสาเหตุ ทำให้ปัญหากลับมาเกิดซ้ำอีกครั้ง แต่โรงงานที่มีระบบเก็บข้อมูลเครื่องจักร จะต่างออกไปอย่างชัดเจน เพราะทุกการทำงานของเครื่องจักรถูกบันทึกไว้ตลอดเวลา ไม่ว่าจะเป็น
• อุณหภูมิ
• กระแสไฟ
• ความดัน
• ความเร็วรอบ
• สถานะ Alarm
• เวลาเครื่องหยุด
• จำนวนการผลิต
• ค่าผิดปกติของระบบ
เมื่อเกิดปัญหา วิศวกรสามารถเปิดดูข้อมูลย้อนหลังได้ทันที รู้ว่า “ค่าไหนเริ่มผิดปกติก่อน” รู้ว่า “Alarm ตัวใดเกิดก่อนหลัง” และรู้ว่า “ปัญหาเกิดช่วงเวลาไหน” แทนที่จะใช้ความรู้สึกในการวิเคราะห์ ก็เปลี่ยนมาใช้ “ข้อมูลจริง” ในการตัดสินใจ
เทียบชัดๆ: การแก้ปัญหาหน้างานแบบเดิม & แบบใช้ข้อมูล
นี่จึงเป็นเหตุผลว่า ทำไมโรงงานยุคใหม่ จึงเริ่มให้ความสำคัญกับระบบเก็บข้อมูลเครื่องจักร ไม่ใช่แค่เพื่อดูสถานะการทำงาน แต่เพื่อใช้ข้อมูลในการลด Downtime เพิ่มประสิทธิภาพการผลิต และวางแผนซ่อมบำรุงได้อย่างมีประสิทธิภาพมากขึ้น
โรงงานแบบดั้งเดิม
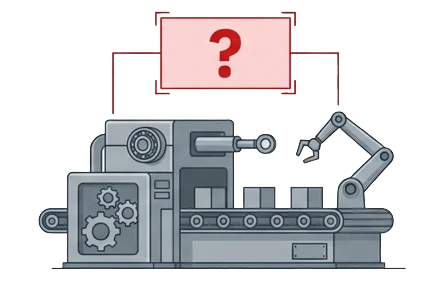
ขาดข้อมูลแบบ Real-time 80% ของเวลาช่วง Downtime หมดไปกับการ 'หาสาเหตุ' ไม่ใช่การซ่อม
โรงงานที่ขับเคลื่อนด้วยข้อมูล
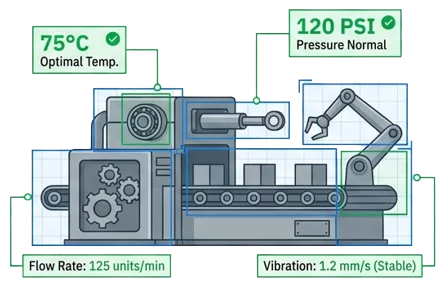
มองเห็นทุกสถานะผ่านข้อมูล ตรวจจับความผิดปกติทันทีวิเคราะห์ถึงต้นตอ และแก้ไขแบบ Remote
ปัจจุบันระบบ PLC + HMI รุ่นใหม่ ยังสามารถช่วยเก็บข้อมูล วิเคราะห์ Trend แจ้งเตือน Alarm ส่ง E-mail และดูสถานะเครื่องจักรผ่าน Smart Phone หรือ PC ได้แบบ Real-time
UniStream® Programmable Controllers Series หน้าจอแสดงผลล้ำสมัย ควบคุมง่ายดุจ Smart Device
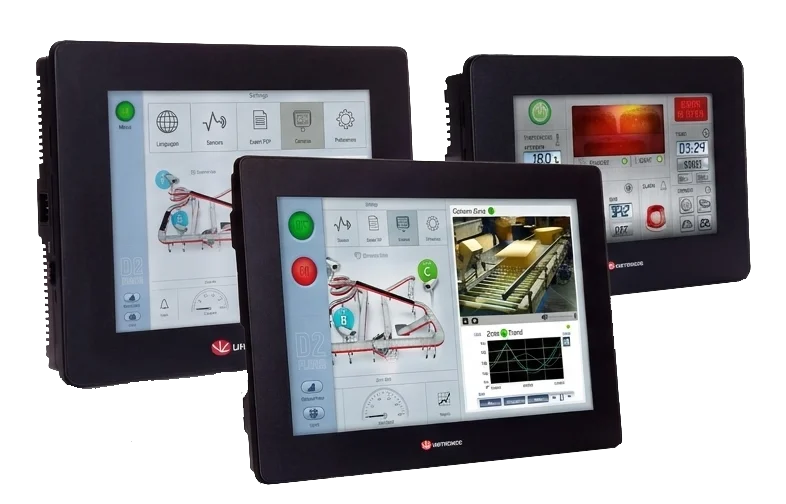
ซึ่งหมายความว่า…โรงงานไม่จำเป็นต้อง “รอให้เครื่องเสียก่อน” แล้วค่อยแก้ แต่สามารถมองเห็นสัญญาณผิดปกติล่วงหน้า และจัดการปัญหาได้ก่อนที่ความเสียหายจะลุกลาม
นี่จึงเป็นเหตุผลสำคัญว่า ทำไมโรงงานยุคใหม่ ถึงเริ่มเปลี่ยนจากการ “รอให้เครื่องเสียแล้วค่อยแก้” มาเป็นการใช้ “ข้อมูล” เพื่อวิเคราะห์และป้องกันปัญหาล่วงหน้า แล้วข้อมูลเครื่องจักรช่วยให้โรงงานแก้ปัญหาได้เร็วขึ้นอย่างไร? ไปดูพร้อมกัน
1. เห็นประวัติก่อนเครื่องจักรเสีย เครื่องจักรมักไม่ได้เสียแบบทันที แต่จะมีสัญญาณเตือนก่อน เช่น กระแสมอเตอร์เริ่มสูงขึ้น อุณหภูมิเริ่มแกว่ง ความเร็วเริ่มตก หรือแรงดันลม/น้ำเริ่มผิดปกติ หากมีการเก็บข้อมูลไว้ จะเห็นแนวโน้มเหล่านี้ชัดเจน ใช้ PLC + HMI บันทึกค่าจาก Sensor เช่น Temperature, Pressure, Flow, Current, Voltage, Speed หรือ Counter ลงใน Data Logging และแสดงเป็น Trend Graph เพื่อให้ฝ่ายซ่อมบำรุงดูได้ว่าอาการผิดปกติเริ่มตั้งแต่ช่วงเวลาใด
2. ลดการเดาสาเหตุผิด หลายครั้งเครื่องจักรหยุด แต่ไม่รู้ว่าเกิดจาก Sensor, Motor, Heater, Valve, Inverter หรือระบบไฟฟ้า ทำให้ต้องไล่เช็กทีละจุด เสียเวลานาน ตั้งค่าให้ PLC เก็บสถานะ Input/Output, Alarm, ค่า Process และเวลาที่เกิดเหตุการณ์ไว้ เช่น Alarm History เมื่อเกิดปัญหา วิศวกรสามารถดูได้ว่า Alarm ตัวไหนเกิดก่อน ตัวไหนเกิดตามหลัง ทำให้รู้ “ลำดับเหตุการณ์” และแก้ได้ตรงจุดกว่า
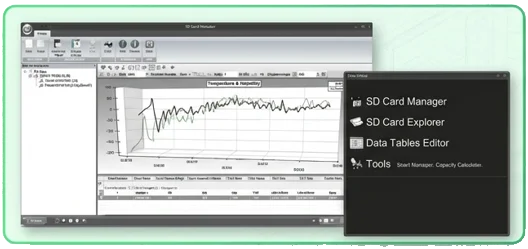
3. ตรวจสอบย้อนหลังได้ ไม่ต้องรอให้ปัญหาเกิดซ้ำ ปัญหาบางอย่างเกิดเป็นช่วง ๆ เช่น วันละ 1 ครั้ง หรือเกิดเฉพาะตอนโหลดสูง ถ้าไม่มีข้อมูลย้อนหลัง จะจับอาการได้ยากมาก ใช้ฟังก์ชัน SD Card หรือ Data Table เพื่อบันทึกข้อมูลต่อเนื่อง เช่น ทุก 1 วินาที, 10 วินาที หรือทุกครั้งที่เกิด Alarm จากนั้นนำข้อมูลมาวิเคราะห์ว่าเกิดปัญหาช่วงเวลาใด เกี่ยวข้องกับกะการผลิต โหลดเครื่อง หรืออุณหภูมิแวดล้อมหรือไม่
4. แจ้งเตือนได้ทันที ไม่ต้องรอคนเห็นหน้าเครื่อง ถ้าเครื่องจักรมีปัญหาแต่ไม่มีใครอยู่หน้าเครื่อง อาจทำให้เสียเวลาไปหลายชั่วโมงก่อนมีคนพบปัญหา ใช้ PLC ตั้งเงื่อนไขแจ้งเตือน เช่น ส่ง E-mail หรือ SMS เมื่อเกิด Alarm เช่น อุณหภูมิสูงเกิน, มอเตอร์ Overload, น้ำล้นถัง, Pressure ต่ำ หรือเครื่องหยุดผิดปกติ เพื่อให้ทีมซ่อมบำรุงรู้ทันทีและเข้าแก้ไขได้เร็วขึ้น
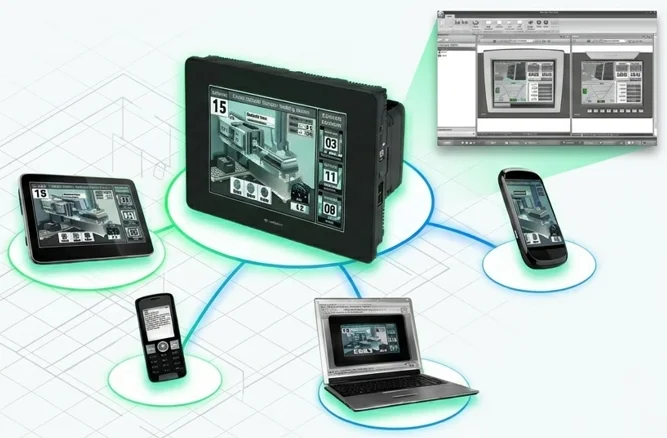
5. ดูสถานะเครื่องจักรจากระยะไกลได้ ในโรงงานที่มีหลายไลน์ผลิต การเดินไปดูหน้าเครื่องทีละเครื่องทำให้เสียเวลา โดยเฉพาะเวลามีปัญหาพร้อมกันหลายจุด ใช้ Web Server, Remote Access หรือ VNC ผ่าน Smart Phone/PC เพื่อดูหน้าจอ PLC + HMI จากระยะไกล ทำให้หัวหน้างานหรือวิศวกรสามารถตรวจสอบสถานะเครื่องจักรได้ทันที แม้ไม่ได้ยืนอยู่หน้าเครื่อง
6. ช่วยวางแผน Preventive Maintenance ได้แม่นยำขึ้น การซ่อมบำรุงแบบเดิมมักยึดตามรอบเวลา เช่น เปลี่ยนอะไหล่ทุก 3 เดือน แต่บางเครื่องใช้งานหนักกว่าปกติ บางเครื่องใช้งานเบา ทำให้ซ่อมเร็วเกินไปหรือช้าเกินไป เก็บข้อมูล Running Hour, จำนวน Cycle, จำนวนครั้งที่เกิด Alarm, กระแสโหลด, อุณหภูมิ และจำนวนครั้งที่เครื่องหยุด เพื่อใช้วางแผน PM ตามสภาพการใช้งานจริง ไม่ใช่เดาจากเวลาอย่างเดียว
7. ลด Downtime และลดต้นทุนการผลิต เมื่อหาสาเหตุได้เร็ว โรงงานก็หยุดเครื่องสั้นลง ผลิตงานต่อได้เร็วขึ้น ลดของเสีย ลดค่าแรงซ่อม และลดความเสียหายจากการหยุดไลน์ผลิต ออกแบบระบบให้ PLC เป็นศูนย์กลางข้อมูลของเครื่องจักร โดยเชื่อมต่อ Sensor, Input/Output, Alarm, HMI, Data Logging และระบบสื่อสาร เช่น MODBUS, TCP/IP, RS232/485 เพื่อให้ข้อมูลจากเครื่องจักรถูกนำไปใช้ได้จริงทั้งฝ่ายผลิตและฝ่ายซ่อมบำรุง
The All-in-One Synergy: ลดความซับซ้อน = ลดข้อผิดพลาด
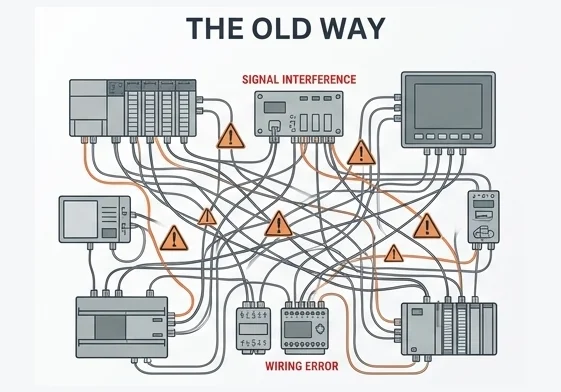
Hardware Efficiency: การรวม PLC และ HMI ช่วยลดขั้นตอนเดินสายสัญญาณ (Wiring) และลดปัญหาสัญญาณรบกวน
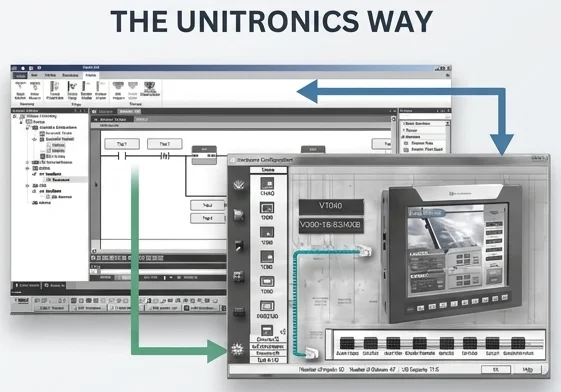
Software Unification: อ้างอิง Address ระหว่าง PLC และ HMI ด้วย ชื่อเดียวกันหมดปัญหา Communication Error ทำให้เขียนโปรแกรมได้เร็วขึ้น
SD Card Suite: แกะรอยตันตอของปัญหา (Root Cause Analysis) ข้อมูลอดีตคือแผนที่นำทางสู่การแก้ไขที่รวดเร็ว
Remote Access: ห้องควบคุมที่ติดตามคุณไปทุกที่ Access your PLC from anywhere at anytime
ขยายขีดความสามารถอย่างไร้ขีดจำกัด (Infinite Expandability)
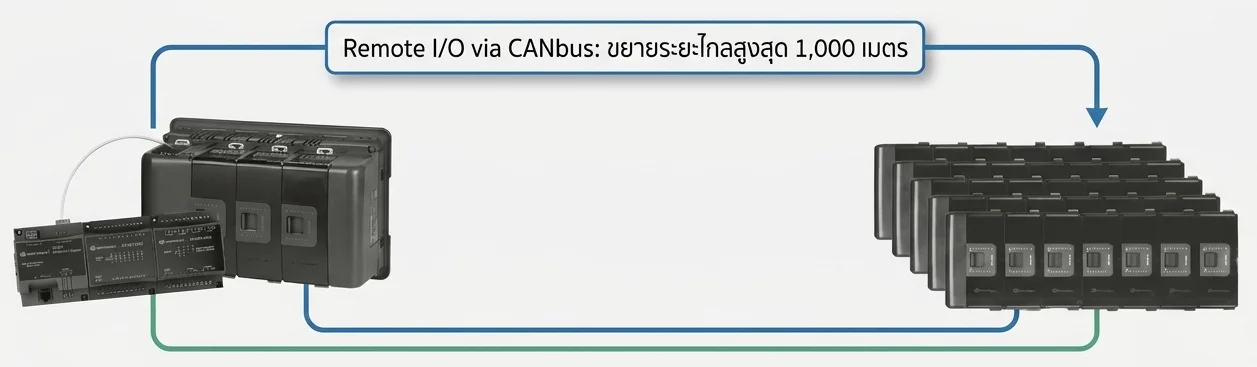
Snap-in I/O ติดตั้ง Module ด้านหลัง PLC ได้โดยตรง (สูงสุด 5 ตัว)
Local Expansion ขยายต่อได้ทันทีแม้พื้นที่ตู้จำกัด
